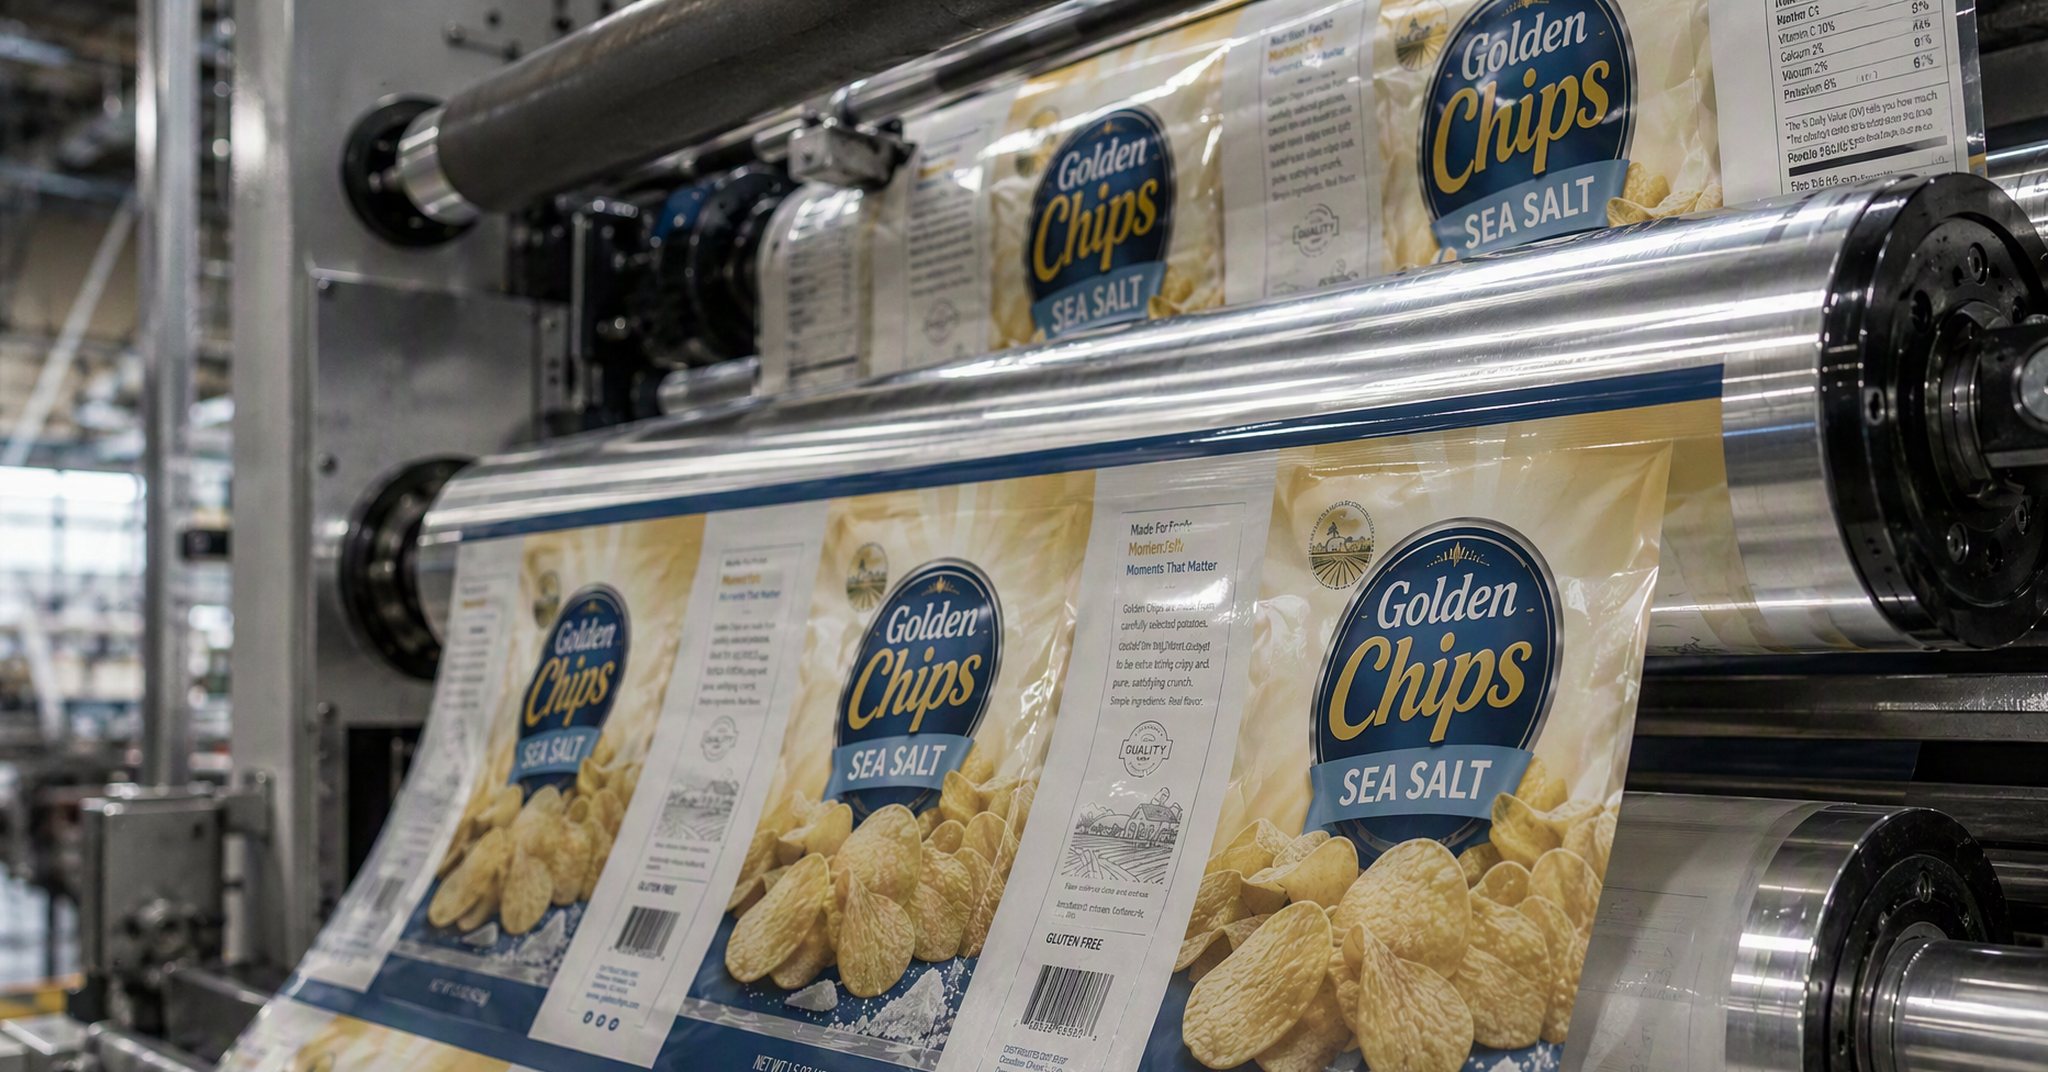
Complexage de films d’emballage souple
Keneng Print — Expertise

Spécifier
en toute confiance.

Huit notes pratiques issues de l’atelier de transformation et du service réglementaire — les conseils que nos ingénieurs donnent à leurs clients, publiés en accès libre.

Note 01 — Choix du format

Comment choisir le bon format de sachet

Le format décide de la présence en rayon, de la cadence de remplissage et du coût unitaire avant même le visuel.

Chaque format de sachet est un compromis entre présence en rayon, technologie de remplissage et coût. Le sachet stand-up domine parce qu’il allie forte visibilité en magasin et praticité de la refermeture, pour un coût unitaire modéré. Le sachet à fond plat (type boîte) coûte plus cher, mais tient mieux et fait plus premium. Les sachets coussin et à plat sont le choix économique des lignes de monodoses à haute cadence.

Associer le format au produit

  • Snacking, fruits à coque, fruits secs — sachets stand-up avec zip ; sachets coussin pour les monodoses à gros volume.
  • Café — fond plat ou soufflets latéraux avec valve de dégazage ; stand-up pour les formats de détail.
  • Liquides, purées, aliments pour bébé — sachets à bec verseur avec bouchon ; structures remplissage à chaud si nécessaire.
  • Plats longue conservation — sachets stérilisables (rétort), aluminium ou haute barrière transparente.
  • Vrac & alimentation animale — 4 soudures ou fond plat pour des remplissages de 2 à 10 kg.
  • Échantillons & condiments — sachets 3 soudures et sticks.

Puis vérifiez la réalité de la production

Le volume, l’équipement de remplissage et le budget tranchent. De gros volumes sur des conditionneuses VFFS/HFFS existantes orientent vers le film en bobine ; un remplissage manuel ou semi-automatique favorise les sachets préformés ; les liquides exigent un bec compatible avec votre doseuse. Dans le doute, testez deux ou trois formats avec votre produit réel avant de vous engager.

Le point de vue KenengSachets préformés et film en bobine pour conditionneuse répondent à des besoins différents. Le film en bobine l’emporte sur la cadence et le coût unitaire. Les sachets préformés l’emportent sur l’apparence : formés et soudés dans des conditions maîtrisées, ils gardent des bords nets et des soudures droites — comme un costume sur mesure — alors que former le sachet sur la ligne de remplissage peut laisser des bords surchauffés et des soudures courbes. Si l’impact en rayon prime, choisissez le préformé. Nous fabriquons les deux.
Références : cadres de sélection des types de sachets issus de transformateurs du secteur et ressources de la Flexible Packaging Association sur les formats — flexpack.org.
Note 02 — Développement durable

Le cas de l’emballage souple

Mesurés sur l’ensemble du cycle de vie, les formats souples sont souvent l’option la plus légère en rayon.

En emballage, la durabilité se joue d’abord dans la réduction à la source : utiliser moins de matière. L’emballage souple y excelle. Un sachet étant surtout du produit et très peu d’emballage, son ratio produit/emballage surclasse presque toutes les alternatives rigides — un sachet de boisson monodose peut ne représenter que quelques pour cent d’emballage en poids, contre généralement un tiers ou plus pour une bouteille en verre.

La logistique démultiplie l’avantage. L’emballage souple vierge voyage à plat : le film d’une série de production entière peut arriver sur une seule palette, là où des contenants rigides en demanderaient des dizaines. Moins de poids et moins d’air, ce sont des émissions de transport mesurablement plus basses.

Protéger, c’est prévenir

L’échelle du gaspillage alimentaire de l’EPA américaine classe la prévention au-dessus du recyclage et du compostage — et le principal service environnemental de l’emballage est de garder les aliments consommables. Les films haute barrière, le sous-vide et l’atmosphère modifiée prolongent la durée de conservation et réduisent le gaspillage, ce qui dépasse souvent l’empreinte de l’emballage lui-même.

Sources : Flexible Packaging Association, recherches sur le développement durable et l’analyse du cycle de vie — flexpack.org/sustainability ; échelle du gaspillage alimentaire de l’EPA américaine — epa.gov.
Note 03 — Matériaux

Science des barrières : oxygène, humidité, lumière

La durée de conservation est une valeur d’ingénierie. Le complexage permet de l’atteindre.

Aucun film ne fait tout. L’impression se porte sur un film extérieur (PET, BOPP ou papier) ; la barrière vient d’une couche intermédiaire — aluminium, film métallisé ou EVOH ; le scellage et le contact alimentaire reposent sur le film intérieur (PE, CPP, RCPP). Le complexage lie l’ensemble en une seule structure calibrée sur les objectifs d’oxygène (OTR) et d’humidité (WVTR) de votre produit.

Choisir le niveau de barrière

  • Snacks du quotidien — du BOPP ou du PET métallisé suffit généralement pour des mois de croquant.
  • Café & produits sensibles à l’oxygène — aluminium ou structures métallisées haute barrière, avec valves de dégazage pour la torréfaction fraîche.
  • Rétort & remplissage à chaud — barrières transparentes à base d’aluminium ou de RCPP, conçues pour résister à une stérilisation de 121 à 135 °C.

Les adhésifs comptent aussi : les systèmes modernes sans solvant et non migrants réduisent les solvants résiduels et le risque de migration chimique — de plus en plus exigés par les auditeurs de sécurité alimentaire et les cahiers des charges des marques.

Référence : orientations sectorielles sur les films haute barrière et les adhésifs non migrants ; ressources matériaux de Flexible Packaging Europe — flexpack-europe.org.
Note 04 — Circularité

Structures recyclables et mono-matériau

La spécification qui évolue le plus vite : mêmes performances, une seule famille de polymères.

Les complexes multi-matériaux traditionnels sont difficiles à recycler parce que les couches ne se séparent pas. La réponse qui gagne le soutien des régulateurs et des distributeurs est la conception mono-matériau : des corps de sachet entièrement en familles PE ou PP, avec des revêtements haute barrière à la place de l’aluminium, pour que tout l’emballage entre dans les filières de recyclage des polyoléfines existantes.

Haute barrière sans métal. Pour les marchés européens, nous proposons des structures mono-PP dans lesquelles une couche barrière transparente d’oxyde d’aluminium (AlOx) remplace la feuille d’aluminium et le film métallisé : l’emballage reste transparent et dans la famille PP. Nous concevons selon les lignes directrices RecyClass et fournissons les documents utiles à votre dossier de conformité ; le classement européen formel suivra la publication des critères du PPWR.

Ce qu’il faut peser

  • Les allégations de recyclabilité sont locales — l’acceptation dépend du dispositif de collecte de chaque marché (par ex. dépôt en magasin) ; des guides comme RecyClass définissent ce qui est compatible.
  • Les compromis de barrière s’amenuisent — les films mono-matériau enduits couvrent aujourd’hui de nombreuses applications de produits secs ; les barrières extrêmes (rétort, très longue conservation) peuvent encore exiger de l’aluminium.
  • La REP est déjà là — des dispositifs de responsabilité élargie du producteur existent dans l’UE, au Royaume-Uni, au Canada (Québec compris) et dans un nombre croissant d’États américains, et font déjà payer les producteurs pour leurs emballages ; avec le PPWR, les contributions varieront selon la classe de recyclabilité — la conception recyclable et la matière recyclée réduisent donc votre coût de mise en marché.

Nous produisons des structures mono-matériau PE et PP sur demande et pouvons fournir des bobines d’essai pour votre ligne de remplissage — la façon honnête de limiter les risques d’un changement de matériau.

Sources : lignes directrices de conception pour le recyclage de RecyClass — recyclass.eu ; étiquetage How2Recycle — how2recycle.info ; Flexible Packaging Association — flexpack.org.
Note 05 — Impression

Héliogravure, flexo ou numérique ?

Trois technologies, trois domaines de prédilection. Nous faisons de l’héliogravure — voici quand chacune l’emporte.

L’héliogravure grave l’image dans des cylindres et dépose des films d’encre épais et précis, avec un excellent repérage — d’où sa place de référence pour l’emballage souple haut de gamme et des effets comme le mat repéré. Le coût des cylindres la rend plus économique à grande échelle, et l’archivage des cylindres garantit des réassorts identiques.

La flexographie utilise des clichés photopolymères, avec un coût de mise en route plus faible et des changements rapides — un bon choix pour les séries moyennes et les visuels plus simples.

L’impression numérique supprime les clichés : peu de déchets de calage, des séries minimales très réduites, et des versions multiples en un seul passage — de plus en plus utilisée pour les tests de marché et les lancements multi-références.

Les lignes d’héliogravure neuf couleurs de Keneng servent les programmes où la profondeur de couleur, le repérage mat-brillant et la constance des réassorts font la différence en rayon. Pour les petites séries et les épreuves physiques du design, notre presse numérique HP Indigo 25K permet à votre équipe de tenir l’emballage réel en main avant la fabrication des cylindres et des plaques — et pour les séries pilotes, nous vous conseillons honnêtement la bonne technologie, y compris quand ce n’est pas l’héliogravure.

Contexte : panoramas des technologies d’impression publiés par des associations du secteur de l’emballage — flexpack.org.
Note 06 — Veille réglementaire

Le PPWR européen, décodé pour l’emballage souple

Un seul règlement remplace 27 interprétations nationales — et fait de la recyclabilité une condition d’accès au marché.

Le règlement relatif aux emballages et aux déchets d’emballages — PPWR, règlement (UE) 2025/40 — est entré en vigueur le 11 février 2025 et s’applique depuis le 12 août 2026. Contrairement à la directive qu’il remplace, un règlement est directement contraignant dans chaque État membre : un seul corpus de règles pour tout le marché de l’UE, qui couvre les emballages mis sur le marché, qu’ils soient produits dans l’UE ou importés.

Le calendrier qui compte

  • Depuis le 12 août 2026 — la déclaration de conformité et la documentation technique sont exigées pour chaque type d’emballage ; les limites relatives aux PFAS s’appliquent aux emballages en contact alimentaire ; les obligations de minimisation des emballages ont commencé.
  • D’ici le 1er janvier 2028 — la Commission doit adopter les actes délégués fixant les critères de conception pour le recyclage, les seuils de classe et les méthodes d’essai ; d’ici là, toute classe annoncée n’est qu’une estimation. L’étiquetage harmonisé de composition des matériaux suit au plus tôt en août 2028.
  • 1er janvier 2030 (ou 24 mois après l’entrée en vigueur des critères, si c’est plus tard) — les classes de recyclabilité deviennent le sésame du marché : seules les classes A (≥ 95 %), B (≥ 80 %) et C (≥ 70 %) peuvent être vendues. Les seuils de matière recyclée s’appliquent dès le 1er janvier 2030 — 30 % pour le PET en contact sensible, 10 % pour les autres plastiques en contact sensible, 35 % pour les autres emballages plastiques. Le vide est plafonné à 50 % pour les emballages de transport et de e-commerce.
  • 2035 — « Recyclé à grande échelle » : la recyclabilité théorique doit s’appuyer sur une véritable infrastructure de collecte, de tri et de recyclage.
  • 2038 / 2040 — la classe B devient le minimum ; les objectifs de matière recyclée montent jusqu’à 65 % pour la plupart des formats plastiques.

Ce que cela change pour la spécification de votre sachet

Les complexes multi-matériaux avec aluminium ou couches incompatibles auront du mal à dépasser la classe C. Les structures mono-PE et mono-PP avec de fins revêtements barrière sont la voie réaliste vers les classes A et B — et comme les contributions REP des États membres seront modulées selon la classe de recyclabilité, un emballage mieux conçu coûtera littéralement moins cher à vendre, année après année.

Le point de vue KenengNous concevons des structures mono-PE et mono-PP recyclables avec revêtements haute barrière selon les lignes directrices RecyClass, et vous donnons une trajectoire documentée. Aucun fournisseur ne peut certifier une classe européenne tant que les critères ne sont pas publiés — mais concevoir dès aujourd’hui pour 2038 coûte bien moins cher que tout refaire en 2037. Pour la France, gardez aussi en tête la loi AGEC : Triman et Info-tri sur les emballages ménagers, et aucune mention « biodégradable » ou « respectueux de l’environnement » sur l’emballage.
Documentation pour les programmes destinés à l’UEDemandez-nous les documents de votre dossier de conformité : composition des matériaux, déclarations sur les métaux lourds et les PFAS, déclarations de contact alimentaire et rapports d’essais de migration pour votre structure. Les limites de PFAS pour les emballages en contact alimentaire s’appliquent depuis le 12 août 2026.
Sources : règlement (UE) 2025/40, texte intégral — eur-lex.europa.eu ; Commission européenne, déchets d’emballages — environment.ec.europa.eu.
Note 07 — Transparence sur les matériaux

Compostable ou recyclable ? Choisissez avec discernement

Avec le PPWR, la compostabilité est une exception étroite — pas une alternative générale au recyclage.

Les complexes compostables — PLA, PBAT, films cellulosiques — semblent la réponse verte évidente. Ils ne tiennent leurs promesses que si une filière de collecte et de compostage industriel dédiée existe réellement pour ce produit sur ce marché. C’est pourquoi le PPWR impose le compostable pour une courte liste nominative — dosettes de café, sachets de thé, étiquettes collantes sur les fruits — plutôt que comme voie générale.

Les modes de défaillance sont réels : un sachet compostable jeté dans le bac des plastiques contamine la filière de recyclage du PE/PP, et la plupart des structures certifiées ne se décomposent pas dans un composteur domestique. Pour les produits secs, les snacks et l’alimentation animale expédiés par-delà les frontières, un sachet mono-matériau recyclable, dans une filière de collecte existante, fait presque toujours mieux qu’un sachet compostable sans filière pour le recevoir.

Quand le compostable est le bon choix

Fruits et légumes frais à courte durée de conservation, formats monodoses de thé et de café, et marchés dotés d’une collecte mature des biodéchets — dans ces cas, nous produisons des structures compostables certifiées sur demande, et nous vous indiquons précisément la certification que reconnaît votre marché cible.

Le point de vue KenengNous ne vous recommanderons pas une structure « verte » sans filière de fin de vie sur votre marché. Attendez-vous à ce que nous demandions où l’emballage sera vendu avant de recommander de quoi il doit être fait.
Sources : règlement (UE) 2025/40, articles 6 et 9 — eur-lex.europa.eu ; recommandations de conception pour le recyclage de RecyClass — recyclass.eu.
Note 08 — La boîte à outils de l’acheteur

Dix réponses pour transformer une demande en devis

La checklist qu’utilisent nos ingénieurs — répondez-y et n’importe quel transformateur sérieux pourra chiffrer précisément précisément et rapidement.

La plupart des retards de devis viennent de lacunes dans la spécification, pas de la capacité des presses. Le transformateur devine, vous corrigez, les semaines passent. Répondez d’emblée à ces dix points et les approximations disparaissent :

  • 1. Produit — ce qu’il y a exactement dedans ; les produits gras, coupants, humides ou poudreux se comportent chacun différemment.
  • 2. Poids de remplissage & dimensions — grammes et taille de sachet visée, ou le produit lui-même pour que nous le mesurions.
  • 3. Durée de conservation visée — 6, 12 ou 24 mois orientent le choix de la barrière plus que toute préférence de matériau.
  • 4. Besoins de barrière — valeurs OTR/WVTR connues, ou simplement le produit et nous les déduisons.
  • 5. Format — stand-up, fond plat, bec verseur, sachet… ou « conseillez-nous ».
  • 6. Méthode de remplissage — manuel, semi-automatique ou quelle ligne VFFS/HFFS ; la tenue à la chaleur et le COF en dépendent.
  • 7. Fermetures & accessoires — zips, valves, becs verseurs, amorces de déchirure, perforations de suspension.
  • 8. Visuel — nombre de couleurs, mat ou brillant, et combien de références partagent la structure.
  • 9. Volumes — par commande et par an ; l’économie de l’héliogravure devient pertinente dès des séries étonnamment modestes.
  • 10. Marchés de destination — PPWR européen, loi AGEC, FDA ou d’autres régimes déterminent la documentation et la conformité de la structure.

Envoyez-nous ne serait-ce que la moitié de ces éléments : un bon transformateur complète le reste avec vous en un seul appel. Les inconnues sont notre affaire, pas la vôtre — mais chaque point renseigné, c’est une semaine gagnée.

Le point de vue KenengC’est exactement la grille d’entrée qu’utilisent nos ingénieurs commerciaux. Joignez votre fichier d’impression ou le sachet d’un concurrent qui vous plaît, et nous en rétro-concevrons la structure pour comparaison — gratuitement, avant tout engagement.
Compilé à partir du propre processus de chiffrage de Keneng — aucune référence externe, simplement plus de 30 ans de pratique de la transformation.
Encore hésitant ?

Envoyez-nous le produit.
Nous spécifions l’emballage.